Ask The Heat Treat Doctor® ha regresado para ofrecer consejos sabios a los lectores de Heat Treat Today y responder sus preguntas sobre tratamiento térmico, soldadura fuerte (brazing), sinterizado y otros tipos de tratamientos térmicos, así como preguntas sobre metalurgia, equipos y problemas relacionados con los procesos. En esta entrega, Dan Herring explora cómo establecer expectativas realistas para los resultados del tratamiento térmico, como continuación de sus lineamientos para ingenieros de diseño y sus clientes. Explica cómo las curvas de templabilidad Jominy y los aceros de “banda H” ayudan a predecir y acotar la variación de dureza, por qué el acero con la menor templabilidad que cumpla los requisitos es la mejor opción para limitar la distorsión, y cómo la composición química, incluidos el sulfuro de manganeso en los aceros resulfurados y las adiciones de boro, afecta la templabilidad y la consistencia de la capa.
Este artículo informativo se publicó por primera vez en Heat Treat Today’s October 2026 Ferrous & Nonferrous Heat Treatments/Mill Processing print edition.
Si tiene comentarios o preguntas sobre este artículo, háganoslo saber en: editor@heattreattoday.com.
To read this article in English, click here.
Seguimos con nuestra serie de artículos sobre tratamiento térmico, ofreciendo lineamientos enfocados en “Hacer las cosas bien, la primera vez y cada vez” en el mundo real. Aprendamos más.
Cómo Alcanzamos Nuestros Objetivos (Continuación)
Como se comentó en la Parte Uno (People of Heat Treat, septiembre de 2026), los especialistas en tratamiento térmico con experiencia suelen señalar los errores más comunes cometidos por los ingenieros de diseño y/o sus clientes, es decir, la selección de materiales, la definición y comprensión de las limitaciones de los procesos de tratamiento térmico solicitados, y la especificación de resultados realistas a partir del tratamiento térmico. Estos incluyen la dureza deseada, la profundidad de capa y las tolerancias dimensionales. Estos problemas generalmente resultan de no reconocer las diferencias en la composición química del material y su forma (por ejemplo, mecanizado o pulvimetalurgia, fundiciones, forjas). El ingeniero de diseño también debe comprender los métodos de procesamiento en planta utilizados para producir el material. A menudo, las tolerancias de las propiedades de tratamiento térmico especificadas son demasiado agresivas, ambiguas o restrictivas desde un punto de vista práctico. A continuación, se presentan lineamientos metalúrgicos básicos adicionales que, desde un punto de vista práctico, pueden ayudar a evitar estos problemas (Herring 2014, 2015; SAE International, 1989).
Templabilidad
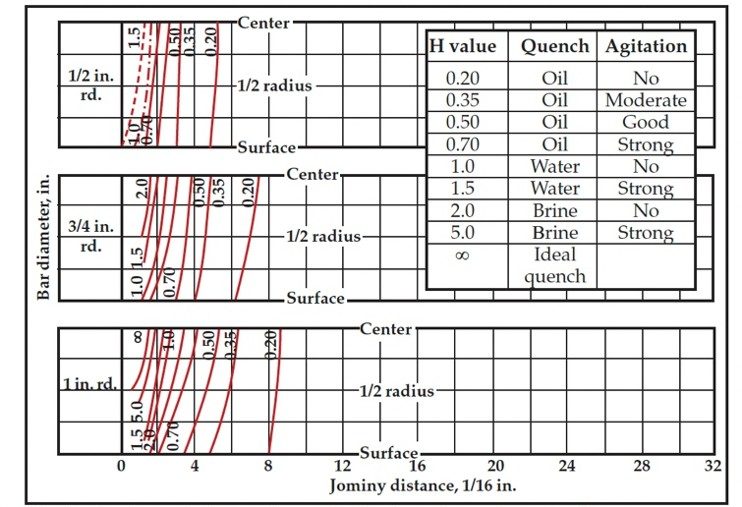
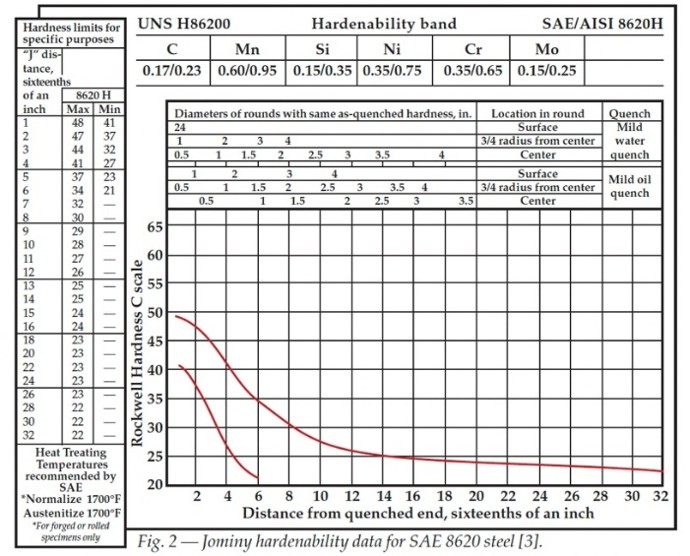
A menudo necesitamos determinar el rango de dureza del núcleo esperado, lo cual puede lograrse mediante el uso de la gráfica de velocidad de enfriamiento equivalente Jominy (JEC, por sus siglas en inglés) (Figura 1) y la banda de templabilidad del acero utilizado (Figura 2). Estas curvas para el acero 4140H muestran que, al utilizar un temple en aceite con alta severidad de enfriamiento, la dureza superficial para una barra redonda de 50.8 mm (2 pulgadas) estaría en J4 y el núcleo en J8.5. Las curvas de templabilidad muestran que la dureza superficial correspondiente sería de 51-59 HRC, con una dureza del núcleo de 46-57 HRC. La dureza real de una colada determinada de acero depende estrictamente de la templabilidad específica (en valores Jominy o de diámetro ideal, DI) de la colada específica a partir de la cual se fabricaron las piezas.
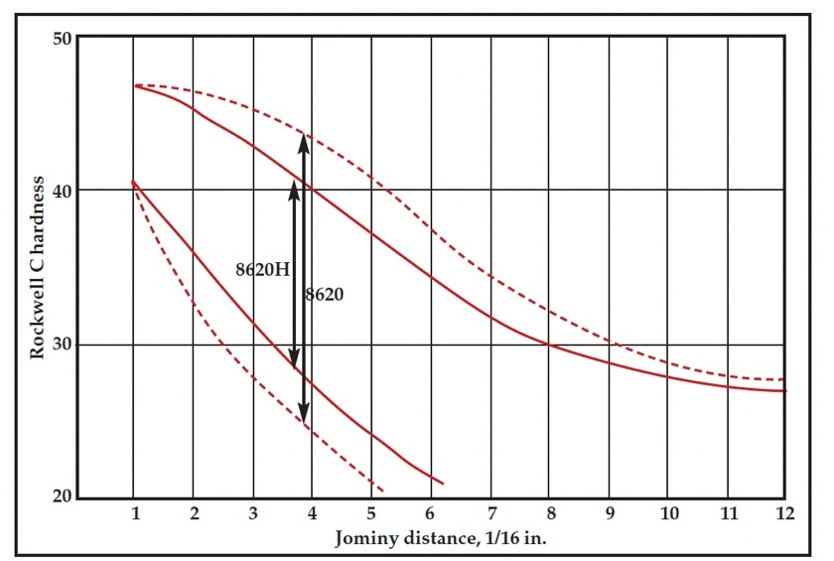
Para reducir la variación en la respuesta al temple y así estrechar los valores de dureza superficial y del núcleo que resultan después del tratamiento térmico, la templabilidad del acero elegido puede acotarse utilizando un acero de “banda H” o un acero de templabilidad restringida de “banda RH”. Por ejemplo, existe un efecto sobre la templabilidad de un acero 8620 frente a uno 8620H (Figura 3). El efecto de cambiar a 8620H en piezas cementadas con una sección transversal menor a 25.4 mm (1 pulgada) es una reducción de hasta el 30% en la variación de la dureza del núcleo después del tratamiento térmico, junto con una mayor estabilidad dimensional.
Generalmente se busca seleccionar el acero más económico que, al ser tratado térmicamente, logre las propiedades deseadas (por ejemplo, dureza superficial y/o del núcleo, resistencia a la tracción y/o al límite elástico, etc.). Es importante recordar que, para controlar la distorsión de la pieza, a menudo conviene seleccionar un acero con la menor templabilidad que aún se transforme para lograr los resultados deseados. Primero se debe revisar la gráfica de dureza máxima alcanzable (cf. Tabla 1 en la Parte Uno) utilizando el rango de carbono que proporcione la dureza superficial requerida, a partir de la columna del 95% o del 99.9% de martensita, para seleccionar el acero correcto. Seguir estos lineamientos también dará como resultado una mayor estabilidad dimensional y uniformidad después del tratamiento térmico.
Influencia de la Composición Química en la Templabilidad
Problemas de Templabilidad en Aceros Resulfurados
Un factor que suele pasarse por alto es el tipo de acero especificado. Por ejemplo, la especificación de aceros resulfurados para procesos de cementación depende en gran medida de la interrelación y la reacción entre el azufre y el manganeso, y el ingeniero de diseño debe tener en cuenta que esto puede tener un efecto significativo tanto en la templabilidad de la capa y el núcleo como en la microestructura (Herring 2014, 2015; Dossett 2007).
Todos los aceros contienen un cierto porcentaje de azufre, pero ciertos grados de acero con alto contenido de azufre tienen cantidades mucho mayores. El azufre se combina preferentemente con parte del manganeso para formar sulfuros (MnS), a menudo en forma de filamentos (stringers). Estos sulfuros de manganeso actúan como rompevirutas y agentes lubricantes, lo que hace que estos grados de acero sean más maquinables que otros grados estándar con menor contenido de azufre. Sin embargo, la formación de MnS en forma de inclusiones tiene varios efectos negativos, entre ellos:
- Reducción del límite de fatiga en comparación con los aceros de bajo contenido de azufre, y la tendencia al “bandeado” en el acero en condición de laminado.
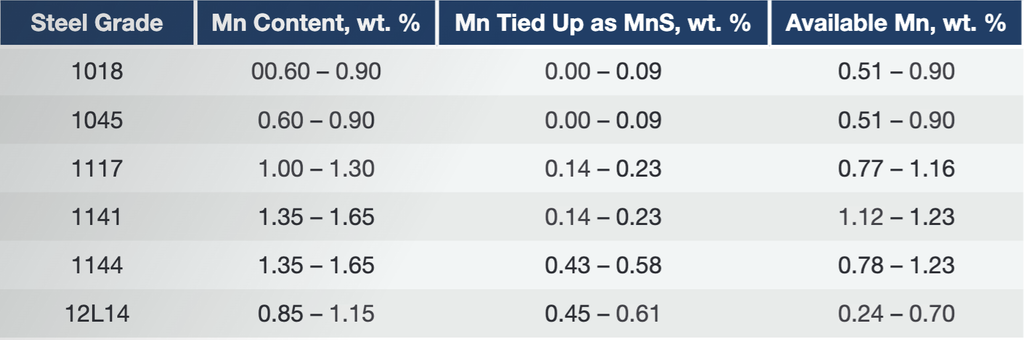
- Disminución de la dureza en función de la cantidad de azufre presente, ya que el sulfuro de manganeso reduce la templabilidad del acero. La interacción entre el manganeso y el azufre en la formación de sulfuro de manganeso está determinada por la relación de los pesos atómicos del Mn (56) y el S (32), es decir, en una proporción de 56/32; esto es, un 0.0175% en peso de manganeso se combina con cada 0.01% en peso de azufre presente (Tabla A).
El manganeso (junto con otros elementos de aleación) y el tamaño de grano influyen en la templabilidad de la capa y el núcleo. Para los aceros mostrados, el manganeso es el principal elemento de aleación.
Además, durante la cementación o la carbonitruración, el control de los parámetros del horno (tiempo, temperatura y potencial de carbono) establece el contenido de carbono superficial y el perfil de carbono para una composición de acero determinada. Sin embargo, la profundidad de capa efectiva (hasta 50 HRC) depende de la templabilidad de la capa y de la dureza del núcleo, las cuales dependen a su vez de la templabilidad. Por lo tanto, para el mismo perfil total de carbono de la capa, cuanto mayor sea la templabilidad de la capa, mayor será la capa efectiva. Por esta razón, las variaciones en la profundidad de capa efectiva de los materiales resulfurados son considerablemente mayores que las de los aceros no resulfurados.
El último efecto negativo de la cementación de aceros resulfurados es la gran variación en la microestructura de la capa (principalmente en lo que respecta a la austenita retenida) para un mismo tratamiento térmico. Este problema puede atribuirse a la variación en los niveles de manganeso debido a las diferentes cantidades de azufre presentes.
Aceros al Boro
Los aceros al boro mejoran su templabilidad mediante la adición de una cantidad mínima de boro. Por lo general, se acepta que el pico de templabilidad se alcanza cuando la cantidad de boro se encuentra entre 3 y 15 partes por millón (ppm). Si hay una cantidad excesiva de boro (>30 ppm), los constituyentes de boro se segregan en los límites de grano de la austenita, lo cual no solo reduce la templabilidad, sino que también puede disminuir la tenacidad, provocar fragilización y producir fragilidad en caliente. El efecto del boro sobre la templabilidad también depende de la cantidad de carbono en el acero, siendo inversamente proporcional al porcentaje de carbono presente (Herring 2007).
El boro debe encontrarse en estado atómico para mejorar la templabilidad, lo que significa que debe tenerse cuidado durante la producción del acero para que el boro sea efectivo. El boro también puede volverse ineficaz si su estado se modifica debido a un tratamiento térmico incorrecto. Por ejemplo, deben evitarse las temperaturas de austenización elevadas, así como los rangos de temperatura en los que se producen ciertos precipitados de boro.
La templabilidad depende en gran medida del comportamiento del oxígeno, el carbono y el nitrógeno presentes en el acero. El boro reacciona con el oxígeno para formar óxido de boro (B₂O₃); con el carbono para formar borocementita de hierro (Fe₃(CB)) y borocarburo de hierro (Fe₂₃(C,B)₆); y con el nitrógeno para formar nitruro de boro (BN). La pérdida de boro por combinación con el oxígeno se evita realizando la adición de boro en acero desoxidado con silicio o aluminio, y mediante buenas prácticas de cuchara y molde.
Los fuertes formadores de nitruros (titanio, aluminio, circonio) protegen al boro de la reacción con el nitrógeno. Por ejemplo, si el nitrógeno se fija mediante el uso de titanio, se obtiene una templabilidad satisfactoria en el rango de temperatura de hasta 1830 °F (1000 °C), siempre que el acero contenga entre 5 y 20 ppm de boro. Al especificar aceros al boro, muchas empresas informan que una relación mínima de 3:1, e incluso de 4:1, es deseable para evitar el problema del boro “inefectivo”. La templabilidad del acero al boro también está estrechamente relacionada con las condiciones de austenización, y en general se dice que disminuye al calentar por encima de 1830°F (1000°C). El acero al boro también debe revenirse a una temperatura más baja que otros aceros con elementos de aleación de la misma templabilidad.
El próximo mes, analizaremos la profundidad de capa total y efectiva, y estableceremos expectativas razonables para los valores de dureza y las tolerancias alcanzables en las piezas.
Referencias
Dossett, Jon. 2007. “Make Sure Your Specified Heat Treatment Is Achievable.” Heat Treating Progress (March/April).
Dossett, Jon. 2025. Private conversation.
Herring, Daniel H. 2007. “Boron in Steel.” Industrial Heating, May 2007.
Herring, Daniel H. 2014. Atmosphere Heat Treatment. Vol. 1. Troy, MI: BNP Media Group II.
Herring, Daniel H. 2015. Atmosphere Heat Treatment. Vol. 2. Troy, MI: BNP Media Group II.
SAE International. 1989. SAE Handbook. Vol. 1, Materials, 1.72.
TimkenSteel Corporation. 2014. Practical Data for Metallurgists. 17th ed., 64.
Acerca del Autor
“The Heat Treat Doctor®”
The HERRING GROUP, Inc.
Dan Herring lleva más de 50 años en la industria y ha adquirido una vasta experiencia en áreas que incluyen ciencia de materiales, ingeniería, metalurgia, investigación de nuevos productos y muchas otras. Es autor de seis libros y de más de 700 artículos técnicos.
Para más información: Contacte a Dan en dherring@heat-treat-doctor.com.
Para más información sobre los libros de Dan: consulte su página en el Heat Treat Store.