Ask The Heat Treat Doctor® ha regresado para ofrecer consejos sabios a los lectores de Heat Treat Today y responder sus preguntas sobre tratamiento térmico, soldadura fuerte (brazing), sinterizado y otros tipos de tratamientos térmicos, así como preguntas sobre metalurgia, equipos y problemas relacionados con los procesos. En esta entrega, Dan Herring explora la tercera parte de su serie de pautas sobre tratamiento térmico, en la que explica cómo definir y especificar la profundidad de capa, los valores de dureza y las ubicaciones de ensayo en los planos, y cómo elegir el método de ensayo de dureza adecuado para obtener resultados precisos y repetibles.
Si tiene comentarios o preguntas sobre este artículo, háganoslo saber en: editor@heattreattoday.com.
To read this article in English, click here.
Continuamos nuestra serie sobre tratamientos térmicos ofreciendo directrices enfocadas en “hacer el trabajo correctamente, la primera vez y siempre” en el mundo real. Conozcamos más.
Cómo alcanzamos nuestros objetivos
A continuación, se presentan algunas directrices básicas adicionales sobre metalurgia y tratamientos térmicos que, desde un punto de vista práctico, pueden ayudar a evitar problemas en el tratamiento térmico (Herring 2014a, 2014b, 2014c).
Definición de la terminología
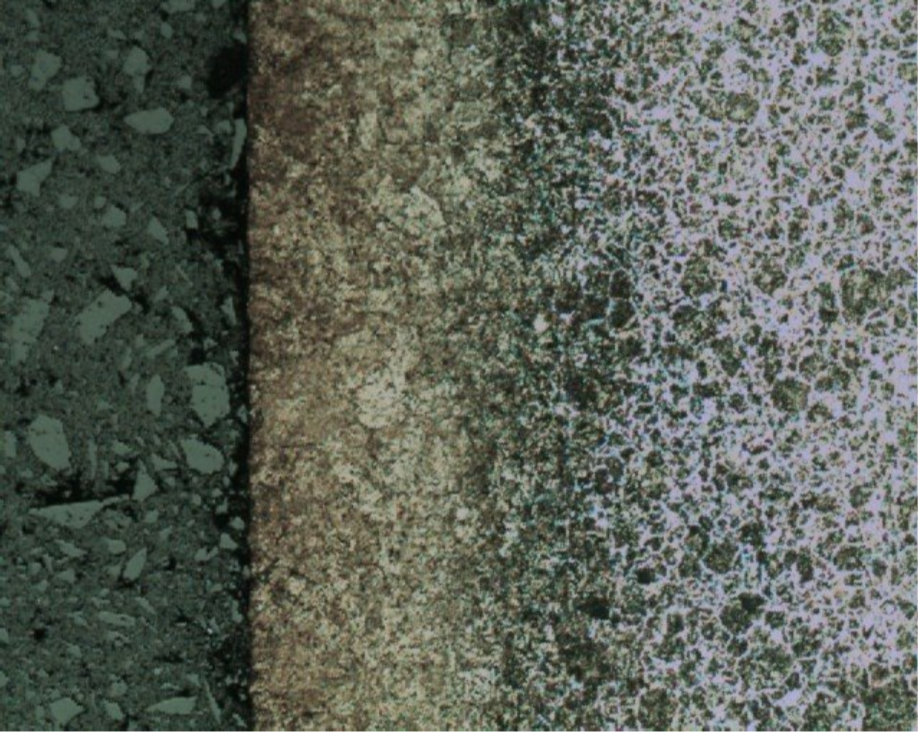
Es importante comprender a qué nos referimos cuando especificamos un requisito de tratamiento térmico. Por ejemplo, consideremos la carburización gaseosa en atmósfera. La definición técnica de la profundidad de capa carburizada se expresa en términos del contenido de carbono:
- Profundidad total de capa: La profundidad a la cual el contenido de carbono del acero es un 0.04% superior al contenido de carbono del núcleo del acero. En otras palabras, la profundidad total de capa es el punto en el cual ya no pueden distinguirse las diferencias en las propiedades químicas o físicas de la capa y el núcleo (Figura 1). Muchos metalurgistas determinan la profundidad total de capa mediante el ataque químico de una muestra de acero con Nital y la medición de la zona afectada por el reactivo.
- Profundidad efectiva de capa: La profundidad a la cual el contenido de carbono del acero de baja aleación es del 0.40% y aproximadamente del 0.30% para los aceros de media y alta aleación.
Dado que medir la concentración de carbono en función de la profundidad en un componente carburizado para determinar la profundidad de capa suele requerir mucho tiempo y resultar costoso, comúnmente se utilizan otras técnicas, como la microdureza. En determinadas situaciones que involucran profundidades de capa muy grandes, la dureza puede medirse directamente en una muestra de ensayo mediante las escalas Rockwell “A” o “C”. Se utilizan las siguientes definiciones:
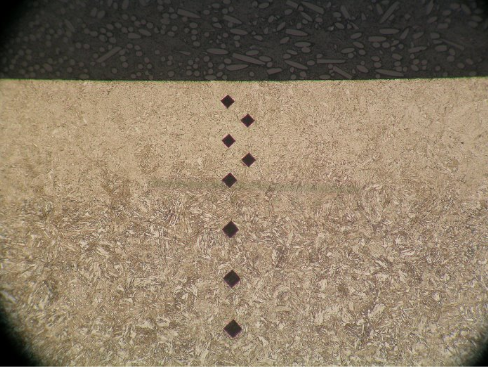
- Profundidad efectiva de capa (U.S.): La distancia desde la superficie (en pulgadas) hasta un punto dentro de la capa donde la dureza es de 50 HRC (542 Knoop o 513 HV). Esta medición se realiza en una sección transversal mediante técnicas de microdureza con un indentador Knoop o Vickers (Figura 2). Estos valores se convierten posteriormente a dureza Rockwell C cuando se utiliza una carga de 500 gramos-fuerza, de acuerdo con ASTM E384 (última revisión). Se requiere interpolación para obtener el valor correcto de profundidad de capa. La profundidad efectiva de capa depende del gradiente de carbono y de la templabilidad de la capa, pero 50 HRC normalmente se equipara a un contenido de carbono del 0.40% en aceros de baja aleación y del 0.30% en aceros de media y alta aleación.
- Profundidad efectiva de capa (internacional): La distancia desde la superficie (en milímetros) hasta un punto dentro de la capa donde la dureza es de 550 HV (aproximadamente 52.5 HRC). Esta medición se realiza mediante un método de microdureza Vickers con una carga predefinida de 1 kilogramo y no se convierte a Rockwell C. La profundidad efectiva de capa sigue dependiendo del gradiente de carbono y de la templabilidad de la capa. Para aceros de cementación altamente aleados, el contenido de carbono correspondiente a 550 HV normalmente se encuentra en el intervalo de 0.25–0.30%. Para los grados de aleación media, es aproximadamente 0.30–0.35% C, y para los aceros de baja aleación, es aproximadamente 0.35–0.40% C.
Indicaciones de profundidad de capa en los planos
La profundidad de capa en los planos de ingeniería debe indicarse como profundidad total de capa, profundidad efectiva de capa o profundidad efectiva de capa final después de retirar una cantidad definida de material de la superficie. Es importante señalar que, si no se especifica ni la profundidad total ni la efectiva de capa, no debe suponerse que se pretende la profundidad total de capa (aunque hace muchos años esta era una creencia comúnmente aceptada).
A menudo se utiliza una “regla práctica” para aproximar la profundidad total de capa a partir de la profundidad efectiva de capa. Dada la profundidad efectiva de capa, la profundidad total de capa puede estimarse multiplicando la profundidad efectiva de capa por 3/2. Para determinar la profundidad efectiva de capa a partir de la profundidad total de capa, multiplique la profundidad total de capa por ⅔. El grado del acero, su composición química, la templabilidad del material y la profundidad de capa influyen en esta regla.
Otras consideraciones importantes incluyen:
- Especificar la condición de la pieza en el momento del ensayo (condición temple, revenida, después del rectificado final).
- Especificar el procedimiento de ensayo en cada ubicación y para cada característica.
- Indicar la tolerancia máxima y mínima de la especificación.
- Mostrar el plano de la pieza y la especificación al laboratorio de ensayos y al fabricante de la pieza, y comprobar sus interpretaciones de la especificación frente a sus requisitos.
Al especificar el tratamiento térmico requerido para el endurecimiento superficial, es importante definir el proceso, el intervalo deseado de profundidad de capa y la escala de ensayo de dureza para evaluar las piezas.
Esto se ilustra mejor mediante un estudio de caso en el que unos rodamientos endurecidos de servicio ligero fabricados con acero 1117, los cuales fallaron después de ser tratados térmicamente conforme a una especificación que exigía una dureza de 58 HRC y una profundidad de capa de 0.015–0.020 pulgadas. Existen varias inquietudes técnicas con respecto a la especificación relacionadas con la definición del proceso, la definición de la profundidad de capa y la escala de dureza no especificada para medir la profundidad de capa.
Valores de dureza
Al especificar el intervalo o la tolerancia de dureza para los valores esperados de dureza superficial o dureza del núcleo, es necesario reconocer todo el intervalo de templabilidad del acero especificado en el punto de interés sobre la pieza o dentro de ella. La variación esperada en la dureza superficial después del endurecimiento por inducción o por llama puede determinarse comprobando los valores máximo y mínimo de carbono para el grado específico de acero frente a los valores de dureza mostrados en la columna de 99.9% de martensita de la Tabla 1 (Parte uno). Por ejemplo, el acero SAE 1045, con un intervalo de carbono de 0.43–0.50%, puede alcanzar una dureza de 57–60 HRC en estado recién templado y totalmente martensítico, mientras que el acero SAE 4140, con un intervalo de carbono de 0.38–0.43%, solo puede alcanzar 55–57 HRC.
Para tratamientos térmicos de endurecimiento en toda la sección, pueden utilizarse curvas (véase la Figura 1, Parte dos) junto con los datos de templabilidad Jominy del grado específico de acero para predecir la variación real de la dureza superficial o del núcleo para un acero y una condición de temple determinados. Para predecir la variación esperada de la dureza del núcleo en el centro de una sección de 13 mm (0.5 pulgadas) de 8620H, el centro de la sección, cuando se templa en aceite con buena agitación (H = 0.35), producirá durezas equivalentes aproximadamente a la posición J3. A partir de los datos de templabilidad Jominy (véase la Figura 2, Parte dos), los valores de dureza en la posición J3 son de 32–44 HRC, o una diferencia de 12 puntos HRC. Este intervalo de valores de dureza del núcleo sería la especificación adecuada en el plano para esta situación específica.
Geometría de la pieza
La profundidad total de capa y la profundidad efectiva de capa pueden variar en una pieza tratada térmicamente de manera uniforme debido al tamaño de la sección, la templabilidad del acero y la geometría de la pieza. Por lo tanto, es una buena práctica identificar las áreas críticas donde deben determinarse los valores de profundidad de capa o dureza del núcleo. Esta identificación sigue siendo fundamental para los engranajes, en los que generalmente se entiende que los ensayos deben realizarse en la línea de paso o en el diámetro de raíz. Para otras piezas, como tubos, ejes y piezas que presentan secciones esféricas convexas o cóncavas, es muy importante definir la ubicación del ensayo. La profundidad efectiva de capa en una pieza que tiene tanto una superficie plana como una superficie cóncava puede variar hasta un 30% en una pieza correctamente carburizada.
Ensayos de dureza
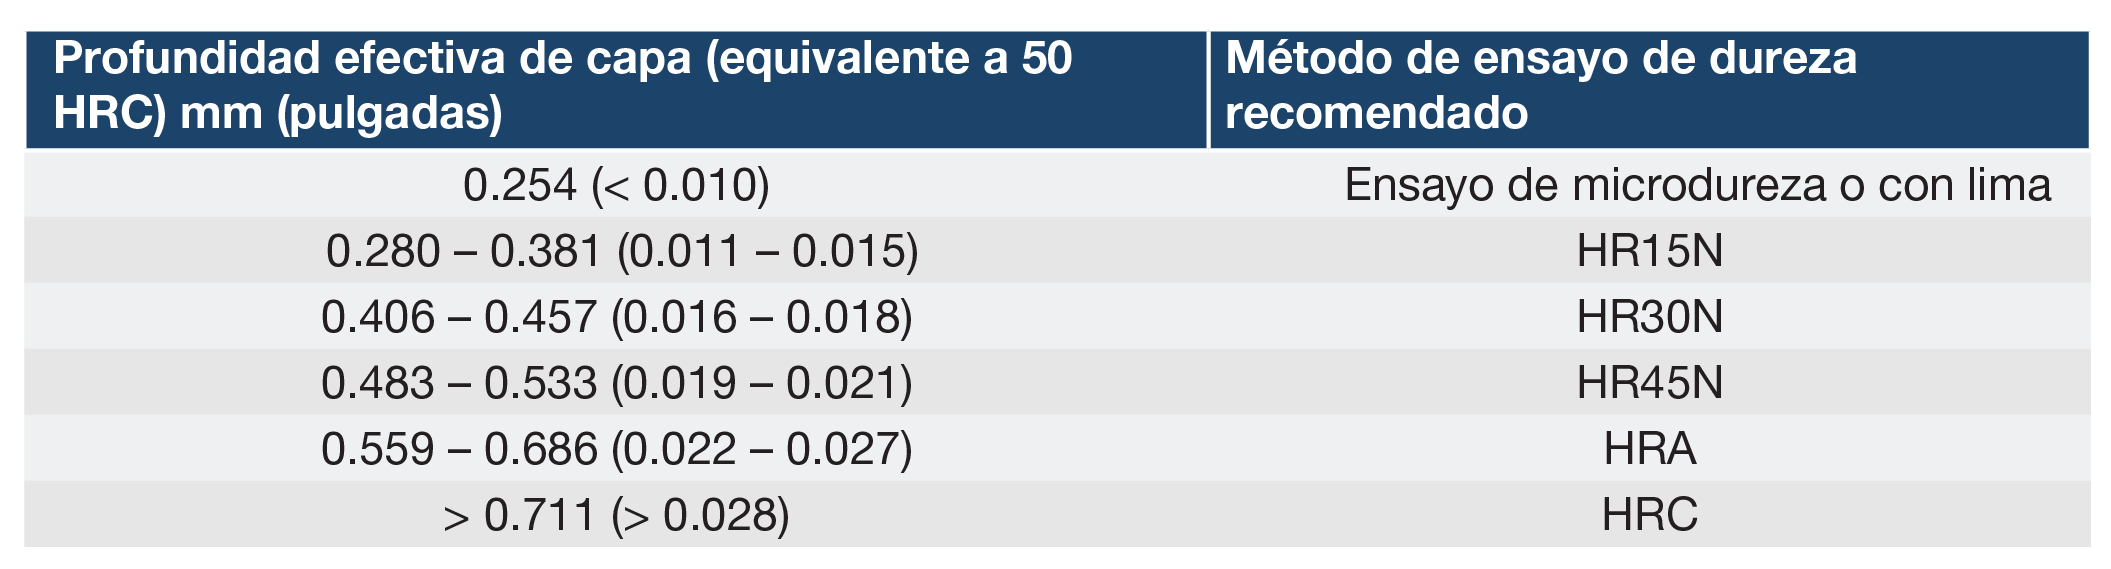
Al especificar los requisitos de dureza superficial para piezas con endurecimiento superficial, se debe tener cuidado de especificar la escala de dureza adecuada para garantizar que la capa soporte el ensayo y que puedan obtenerse valores de dureza precisos. Existe una relación entre el método de ensayo de dureza que puede utilizarse y la profundidad efectiva de capa mínima requerida especificada (Tabla A).
La próxima edición examinaremos cómo determinar mejor los ciclos de proceso, centrándonos en dos de los métodos más comunes de endurecimiento superficial, la carburización y la carbonitruración.
Referencias
Dossett, Jon. 2007. “Make Sure Your Specified Heat Treatment Is Achievable.” Heat Treating Progress (March/April).
Dossett, Jon. 2025. Private conversation.
Herring, Daniel H. 2014a. Atmosphere Heat Treatment. Vol. 1. Troy, MI: BNP Media Group II.
Herring, Daniel H. 2015b. Atmosphere Heat Treatment. Vol. 2. Troy, MI: BNP Media Group II.
Herring, Daniel H. 2014c. “Interpreting Carburized Case Depths, Part 1: Hardness Testing Methods.” Industrial Heating, July, 2014.
Herring, Daniel H. 2014d. “Interpreting Carburized Case Depths, Part 2: Methods for Measuring Case Depth.” Industrial Heating, August, 2014.
Acerca del Autor
“The Heat Treat Doctor®”
The HERRING GROUP, Inc.
Dan Herring lleva más de 50 años en la industria y ha adquirido una vasta experiencia en áreas que incluyen ciencia de materiales, ingeniería, metalurgia, investigación de nuevos productos y muchas otras. Es autor de seis libros y de más de 700 artículos técnicos.
Para más información: Contacte a Dan en dherring@heat-treat-doctor.com.
Para más información sobre los libros de Dan: consulte su página en el Heat Treat Store.