Ask The Heat Treat Doctor® ha regresado para ofrecer consejos sabios a los lectores de Heat Treat Today y responder sus preguntas sobre tratamiento térmico, soldadura fuerte (brazing), sinterizado y otros tipos de tratamientos térmicos, así como preguntas sobre metalurgia, equipos y problemas relacionados con los procesos. En esta entrega de Technical Tuesday, Dan Herring explora lineamientos prácticos para lograr un tratamiento térmico correcto desde la primera vez, todas las veces, en la primera parte de una serie inspirada en el trabajo de Jon L. Dossett. Presenta siete claves para el éxito en el tratamiento térmico y las dos preguntas que los ingenieros de diseño deben responder sobre lo que un componente debe soportar en servicio y cómo se fabricará. Después examina los errores de especificación más comunes, entre ellos requisitos poco realistas de dureza, profundidad de capa y tolerancias, y muestra cómo el contenido de carbono, el tamaño de sección, el efecto de la masa y las tolerancias comercialmente alcanzables determinan si un acero puede endurecerse conforme a la especificación.
Este artículo informativo se publicó por primera vez en Heat Treat Today’s September 2026 People of Heat Treat print edition.
Si tiene comentarios o preguntas sobre este artículo, háganoslo saber en: editor@heattreattoday.com.
To read this article in English, click here.
En nuestro trabajo diario, la mayoría enfrentamos el desafío de cumplir con las demandas de producción mientras manejamos plazos de procesamiento ajustados en un panorama de materiales y manufactura en constante cambio. El tratamiento térmico puede definirse como la aplicación controlada de tiempo, temperatura y atmósfera para producir un cambio predecible en la estructura interna (es decir, la microestructura) de un material, dando como resultado las propiedades metalúrgicas, mecánicas, físicas y otras propiedades que deseamos. Sin embargo, existe una definición alterna e igualmente importante del tratamiento térmico: “hacer bien el trabajo desde la primera vez, todas las veces”.
En esta breve serie, examinaremos lineamientos prácticos para ayudar a hacer realidad ese objetivo. Conozcamos más.
7 claves para el éxito en el tratamiento térmico
Para alcanzar este objetivo, debemos ser capaces de cumplir con siete consideraciones clave del tratamiento térmico para asegurar tanto nuestro éxito como nuestra supervivencia (Herring 2014a, 2014b, 2015):
- Saber, desde el punto de vista metalúrgico, lo que se desea lograr.
- Ser capaz de predecir el resultado de una operación de tratamiento térmico.
- Incorporar repetibilidad en el proceso.
- Obtener el máximo provecho del equipo disponible y utilizar equipos de tratamiento térmico de última generación siempre que sea posible.
- Ser conscientes de cómo los cambios en nuestras operaciones de manufactura influyen en el resultado de un proceso de tratamiento térmico determinado o de una serie de procesos.
- No comprometer la calidad.
- Conocer nuestros costos y comprender nuestra rentabilidad.
Desafíos que Enfrentan los Ingenieros de Hoy
En el diseño de cualquier componente de ingeniería, es necesario comprender plenamente y abordar dos preguntas clave que los ingenieros de diseño que trabajan con metalurgistas suelen estar mejor capacitados para responder (Herring 2014a, 2015, 2017):
- ¿Qué debe soportar el componente durante el servicio (es decir, ¿cuáles son los requisitos del producto?) Para responder esta pregunta, considere lo siguiente: ¿Cuáles son las exigencias de la aplicación y cuál es la vida útil del diseño? ¿Deberá el componente proporcionar un servicio de primera calidad o existe una vida útil de diseño adecuada (es decir, ¿otros factores pondrán fin a su servicio mucho antes de que se agote su vida útil?) ¿Qué cargas, lubricantes, temperaturas y contaminantes están involucrados? ¿Qué otros aspectos de servicio y desempeño específicos del producto también deben considerarse en el proceso de selección?
- ¿Cómo se fabricará el componente (es decir, ¿cuáles son los requisitos del proceso?) Considere lo siguiente: ¿Cómo se generará su forma básica y cómo se tratará térmicamente si es que se realizará un tratamiento térmico? ¿Será importante introducir propiedades mecánicas específicas? De ser así, ¿cómo? (es decir, ¿mediante tratamiento térmico o por medios mecánicos? ¿Es importante la geometría o los acabados superficiales? ¿Se utilizarán recubrimientos especiales? ¿Es importante el control dimensional (incluida la estabilidad a temperatura)? ¿Qué otros aspectos de procesamiento del producto deben considerarse?
Cómo Alcanzamos Nuestros Objetivos
Los especialistas experimentados en tratamiento térmico suelen señalar los errores más comunes cometidos por los ingenieros de diseño y/o sus clientes, es decir, la selección de materiales, la definición y comprensión de las limitaciones de los procesos de tratamiento térmico solicitados y la especificación de resultados realistas del tratamiento térmico. Estos incluyen, por ejemplo, la dureza deseada, la profundidad de capa y las tolerancias dimensionales. Estos problemas generalmente se deben a no reconocer las diferencias en la composición química y la forma del material (por ejemplo, material trabajado o pulvimetalurgia, piezas fundidas, piezas forjadas). El ingeniero de diseño también debe comprender los métodos de procesamiento en planta utilizados para producir el material. Con frecuencia, las tolerancias para las propiedades especificadas del tratamiento térmico son demasiado exigentes, demasiado ambiguas o restrictivas desde un punto de vista práctico. A continuación, se presentan algunos lineamientos metalúrgicos básicos que, desde un punto de vista práctico, pueden ayudar a evitar estos problemas (Herring 2014a, 2015; Dossett 2007, 2026).
Selección del acero
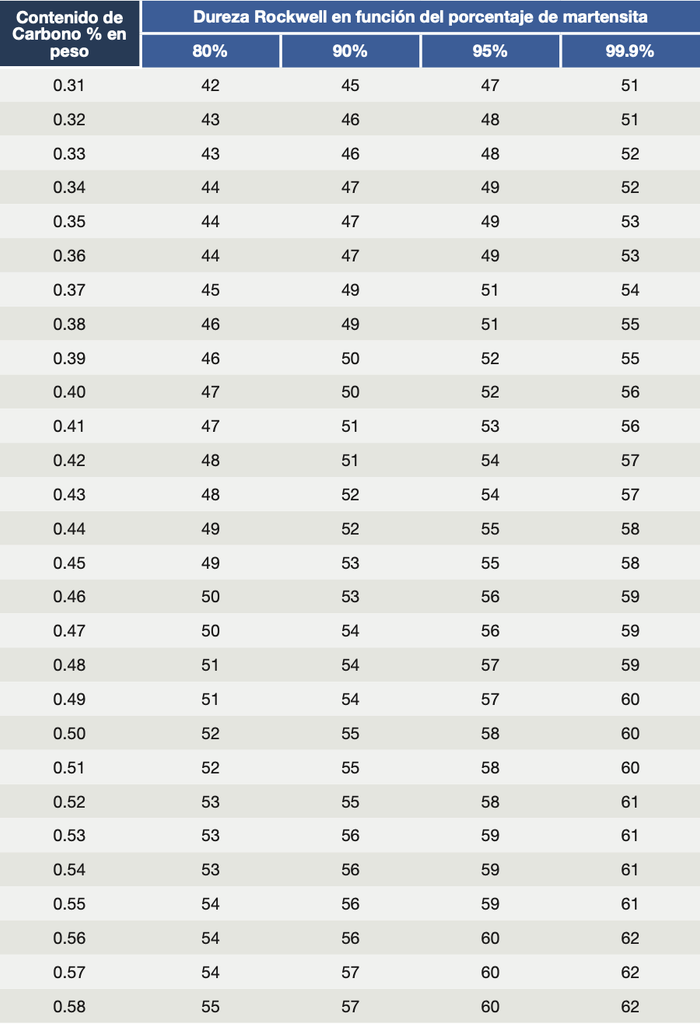
Los problemas al especificar el grado de acero adecuado para una aplicación particular generalmente implican elegir un grado de acero que no puede endurecerse conforme a la especificación y/o especificar un intervalo de dureza superficial o del núcleo demasiado restrictivo. Por ejemplo, la Tabla A proporciona una guía sobre la dureza superficial máxima que se puede alcanzar mediante tratamientos de endurecimiento por inducción o por flama. La dureza máxima que puede obtenerse depende del contenido de carbono del acero utilizado.
Si el material seleccionado es 4140H con un intervalo de carbono de 0.37-0.44%, esperaríamos que la superficie fuera aproximadamente 99.9% martensita después del temple. Por lo tanto, la dureza esperada en condición de temple estaría en el intervalo de 54-58 HRC para todas las coladas de este acero. Sin embargo, la capacidad de alcanzar esta dureza depende de la severidad del temple, el medio de temple utilizado, el diseño del tanque de temple y la eliminación adecuada de la descarburización superficial que pudiera estar presente en el propio acero trabajado.
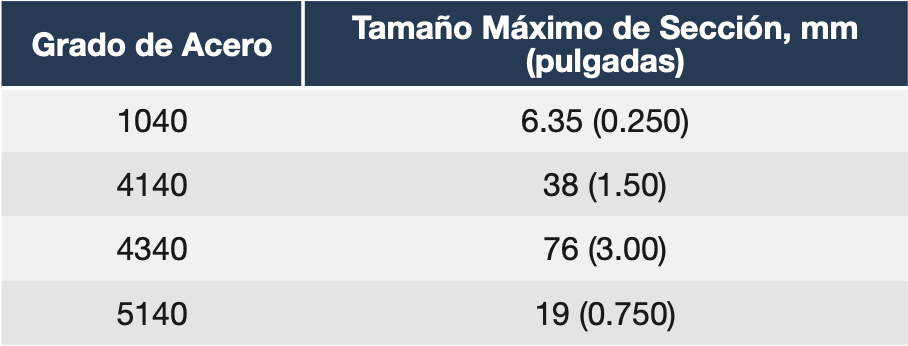
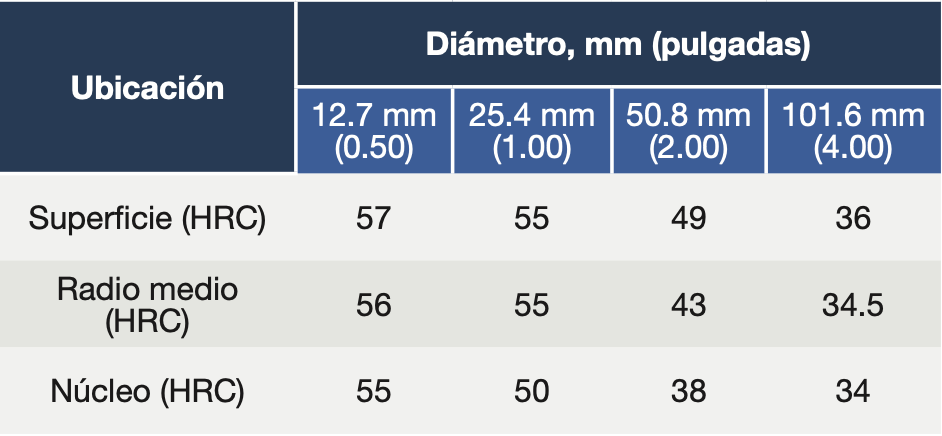
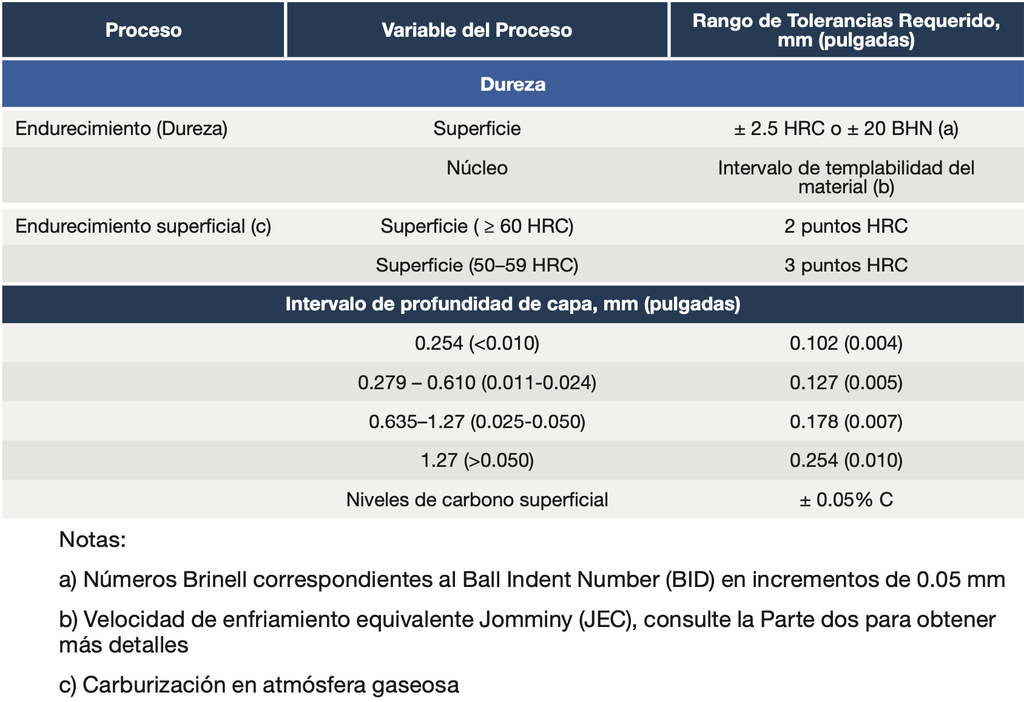
Por el contrario, en el caso del tratamiento térmico en horno, la dureza superficial máxima alcanzable depende tanto del contenido de carbono del acero como de su templabilidad. El tamaño máximo de sección (Tabla B) y el efecto de la masa (Tabla C) se muestran para varios grados de acero templados en aceite. El intervalo comercialmente aceptado para la dureza superficial después del revenido es de ± 2.5 puntos HRC o ± 20 puntos BHN (Tabla D).
El próximo mes revisaremos la templabilidad del acero y cómo determinar el intervalo esperado de dureza del núcleo.
Esta serie surgió gracias a Jon L. Dossett, quien ha otorgado su autorización y contiene información valiosa aportada por él. La distinguida carrera de Jon incluye participación en el tratamiento térmico comercial, una extensa carrera docente en ASM y su trabajo como editor de varios volúmenes de la serie ASM Handbook.
Referencias
Bethlehem Steel Company. 1949. Modern Steels and Their Properties. Handbook 268. Bethlehem, PA: Bethlehem Steel Company.
Chandlar, Harry, ed. 1995. Heat Treater’s Guide: Practices and Procedures for Irons and Steels. Materials Park, OH: ASM International.
Dossett, Jon. 2007. “Make Sure Your Specified Heat Treatment Is Achievable.” Heat Treating Progress (March/April).
Dossett, Jon. 2025. Private conversation.
Herring, Daniel H. 2014a. Atmosphere Heat Treatment. Vol. 1. Troy, MI: BNP Media Group II.
Herring, Daniel H. 2014b. “Industry 4.0 and the 7 Key Considerations in Heat Treating.” Industrial Heating (September).
Herring, Daniel H. 2015. Atmosphere Heat Treatment. Vol. 2. Troy, MI: BNP Media Group II.
Herring, Daniel H. 2017. “The Relevance of Metallurgy in Engineering and Manufacturing.” Industrial Heating (November).
Acerca del Autor
“The Heat Treat Doctor®”
The HERRING GROUP, Inc.
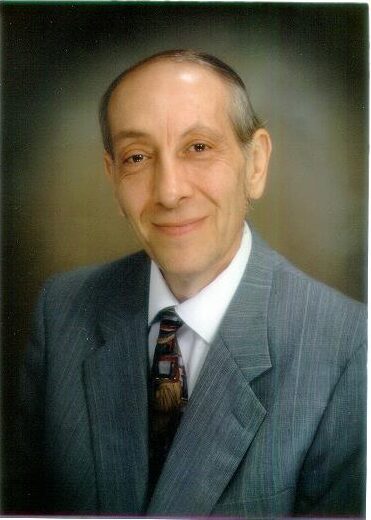
Dan Herring lleva más de 50 años en la industria y ha adquirido una vasta experiencia en áreas que incluyen ciencia de materiales, ingeniería, metalurgia, investigación de nuevos productos y muchas otras. Es autor de seis libros y de más de 700 artículos técnicos.
Para más información: Contacte a Dan en dherring@heat-treat-doctor.com.
Para más información sobre los libros de Dan: consulte su página en el Heat Treat Store.